Sei pronto a creare i tuoi bicchieri di carta o le tue confezioni personalizzati con il tuo marchio?
Comunicateci le vostre esigenze — dimensioni, rivestimento, stampa e destinazione — e il nostro team vi preparerà un preventivo dettagliato entro 24 ore.
Sei pronto a creare i tuoi bicchieri di carta o le tue confezioni personalizzati con il tuo marchio?
Comunicateci le vostre esigenze — dimensioni, rivestimento, stampa e destinazione — e il nostro team vi preparerà un preventivo dettagliato entro 24 ore.
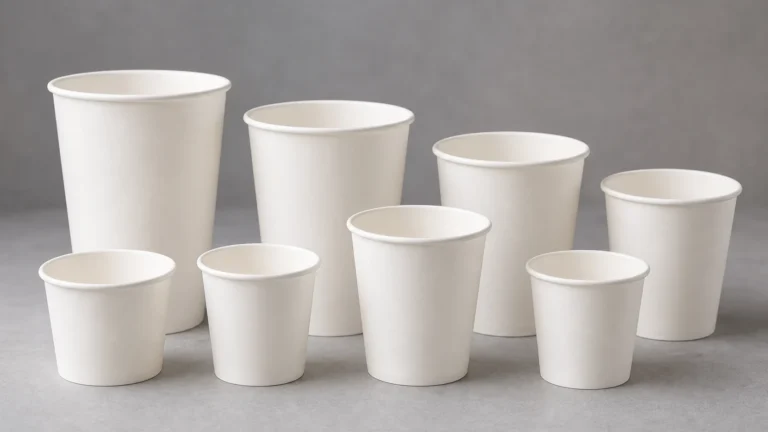
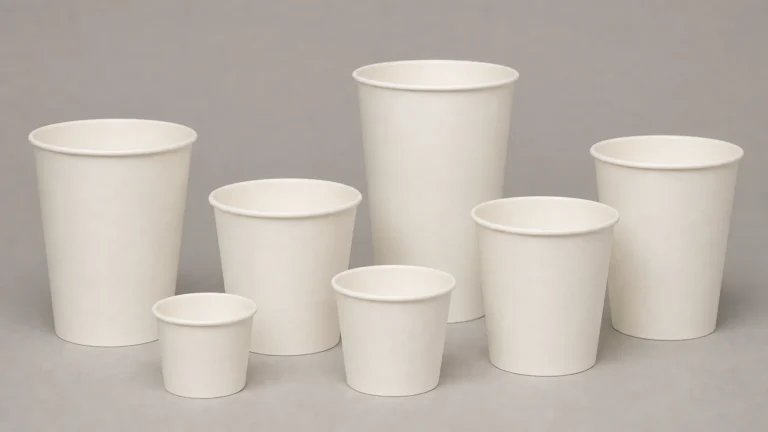
I bicchieri di carta con stampa personalizzata sono disponibili in un'ampia gamma di formati; per ciascuno di essi sono previsti un modello in bianco, una fustella e un quantitativo minimo d'ordine (MOQ) specifico per ogni codice prodotto.
Bicchieri di carta personalizzati: quantità minima ordinabile (MOQ) e guida alla grafica
Qual è la quantità minima ordinabile per i bicchieri di carta con stampa personalizzata?
Per la maggior parte dei programmi commerciali, la quantità minima ordinabile (MOQ) per i bicchieri di carta con stampa personalizzata si aggira tra Da 1.000 a 50.000 unità per SKU. Il vero fattore determinante è l’aspetto economico dell’allestimento: le lastre di stampa, i cambi di formato, i tempi di lavorazione sulla linea di formatura dei bicchieri e il controllo qualità generano tutti costi fissi che devono essere ripartiti su un numero sufficiente di unità affinché la tiratura sia economicamente sostenibile.
Le fasce di quantità minime ordinabili (MOQ) variano notevolmente a seconda del tipo di fornitore: si va da 250 unità per i programmi di sovrastampa dei rivenditori a 100.000 unità per i grandi produttori integrati.
Perché esiste il MOQ nella produzione di bicchieri
Le lastre flessografiche costano in genere da $150 a $400 per colore, quindi un disegno a quattro colori aggiunge $600-$1,600 prima che venga prodotta la prima tazza vendibile. I volumi ridotti comportano che tali costi fissi ricadano su un numero minore di unità, aumentando il prezzo unitario o determinando l’applicazione di un supplemento di avviamento.
Intervalli tipici di MOQ per tipo di fornitore
Tipo di fornitore
Quantità minima d'ordine (MOQ) tipica
La taglia più adatta
Grande produttore integrato
25.000-100.000 unità
Catene di ristorazione veloce, distributori, lanci su scala nazionale
Convertitore di fascia media
da 5.000 a 25.000 unità
Operatori regionali, gruppi alberghieri
Stampatore specializzato in tirature limitate
da 500 a 5.000 unità
Eventi, progetti pilota, lanci, mercati di prova
Rivenditore che utilizza bicchieri in stock + sovrastampa
da 250 a 1.000 unità
Pop-up, negozi monomarca, campagne temporanee
I rivenditori offrono quantità minime d'ordine (MOQ) inferiori ricorrendo alla sovrastampa su un bicchiere già pronto anziché realizzare un bicchiere completamente personalizzato, il che limita la grafica a layout più semplici e a un numero inferiore di colori.
Cosa succede se si effettua un ordine inferiore al MOQ?
Se il quantitativo è inferiore al MOQ, la maggior parte dei fornitori applica un supplemento di avviamento, passa alla stampa digitale oppure rifiuta l'ordine. Il prezzo unitario può aumentare 30-80%, tanto da annullare i vantaggi dell'approvvigionamento all'estero o rendere difficile giustificare una campagna promozionale.
Dimensioni, compatibilità del coperchio e logica degli SKU
A 12 once e 16 once I bicchieri utilizzano fustelle diverse, configurazioni di formatura diverse e spesso anche un numero diverso di pezzi per confezione, pertanto vengono solitamente indicati come SKU distinti con quantità minime d’ordine (MOQ) separate. Prima di inviare una richiesta di preventivo, verificare la capacità del bicchiere in once e millilitri, il diametro del bordo, lo SKU del coperchio corrispondente e la quantità minima d’ordine per ciascuna misura. Le gamme di misure standard su formati dei bicchieri di carta può aiutare a restringere il campo delle combinazioni di SKU più adatte prima di richiedere i preventivi.
Quanto tempo occorre per produrre bicchieri di carta con stampa personalizzata?
I tempi di consegna per i bicchieri di carta con stampa personalizzata sono in genere 18-35 giorni lavorativi dalla data di approvazione della bozza grafica da parte dello stabilimento. Per gli ordini importati, il periodo di pianificazione realistico è solitamente 6-10 settimane di permanenza una volta incluse le spese di spedizione.
I tempi di consegna standard di fabbrica per i bicchieri di carta con stampa personalizzata sono compresi tra 18 e 35 giorni lavorativi a partire dall'approvazione della bozza grafica, senza contare i tempi di trasporto via mare.
La sequenza di produzione standard
Fase
Attività
Durata realistica
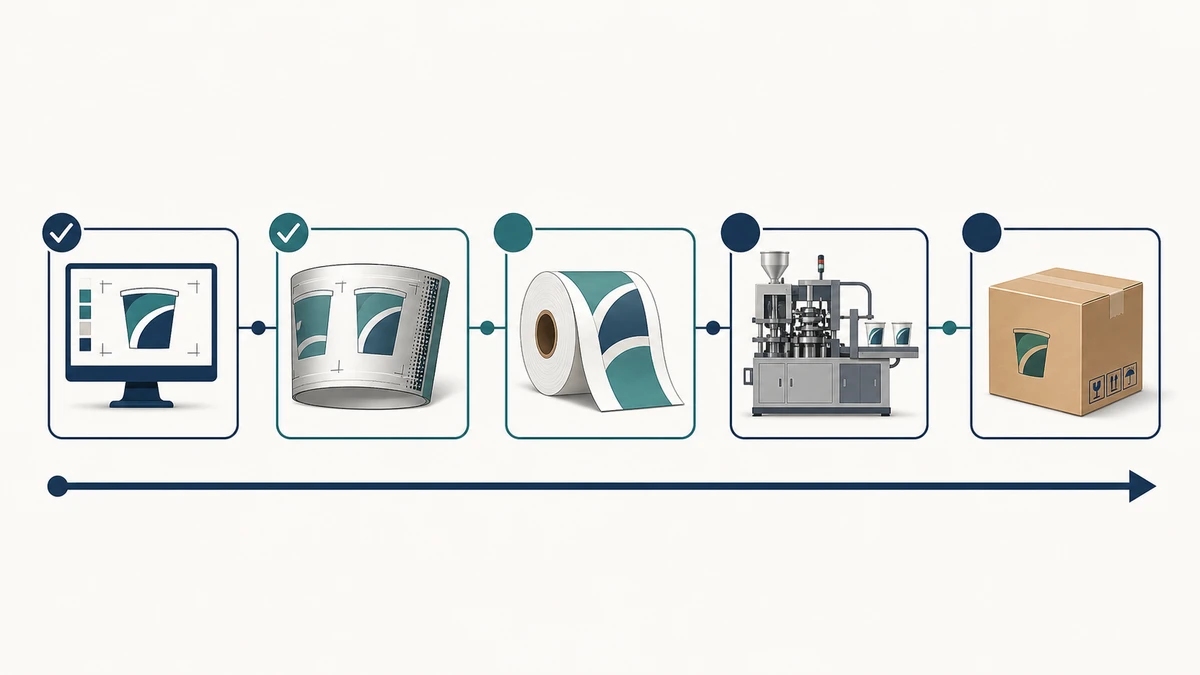
1. Approvazione delle bozze grafiche
Revisione dei file, ciclo di correzione, approvazione
2-5 giorni lavorativi
2. Produzione di piastre o cilindri
Lastre flessografiche o cilindri per rotocalcografia
5-10 giorni lavorativi
3. Assegnazione da parte del consiglio di amministrazione
Riservato a cartoncini rivestiti in PE, PLA o altro materiale
1-5 giorni lavorativi
4. Stampa e finitura
Stampa, fustellatura, formatura, aggraffatura
7-15 giorni lavorativi
5. Controllo qualità e spedizione
Ispezione, imballaggio per colli, prenotazione del trasporto
2-5 giorni lavorativi
Il trasporto marittimo dall'Asia orientale verso il Nord America o l'Europa comporta in genere un costo aggiuntivo di 18-30 giorni a seconda delle condizioni del porto e della rotta.
Quando i tempi di consegna subiscono un vero e proprio ritardo
La maggior parte dei ritardi è cumulativa: le revisioni della grafica aggiungono da 1 a 3 giorni per ciclo, mentre l’approvazione del campione del primo ordine può aggiungere 10-20 giorni, e le chiusure durante le festività possono causare 4-6 settimane effetti dell’arretrato. La disponibilità della grafica è la variabile più controllabile: un file pulito e approvato viene elaborato; un file quasi pronto rimane in sospeso.
Pianificare a ritroso partendo dalla data di consegna
Partite dalla data di consegna e calcolate a ritroso, assicurandovi di coprire almeno due settimane oltre i tempi indicati nel programma. Per una campagna prevista per ottobre che richiede l'importazione di bicchieri a metà mese, la grafica dovrebbe essere completata, di norma, non oltre l'inizio di agosto, poiché le festività che interrompono la produzione, i cambi di carico delle navi e le pratiche doganali raramente si verificano in modo isolato.
[Il parere degli esperti]
Chiedi tempi di consegna a partire dall'approvazione della bozza grafica, non dalla data dell'ordine di acquisto – non si tratta delle stesse cifre.
Per le prime esecuzioni, prevedere del tempo per la verifica adattamento del coperchio, non solo la stampa.
Se il consumo settimanale è prevedibile, impostare i livelli di riordino in base a tempo di consegna a terra, non i tempi di produzione.
Come preparare la grafica pronta per la stampa per bicchieri di carta personalizzati
La preparazione dei file grafici è una delle poche variabili che un acquirente può controllare appieno e ha un impatto enorme sia sui tempi di consegna che sulla qualità di stampa.
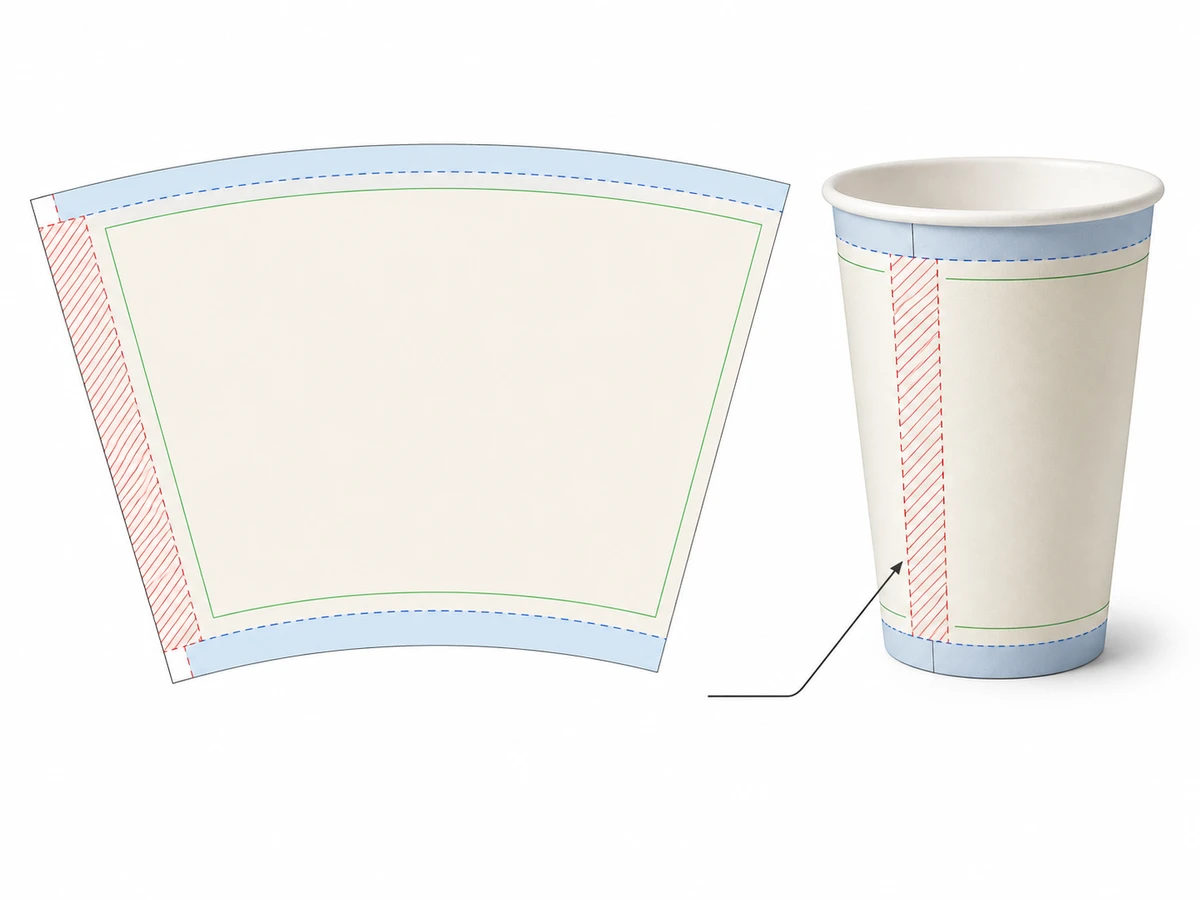
La grafica, realizzata sulla base del profilo a ventaglio fornito dal fornitore, impedisce la distorsione in corrispondenza della giuntura e garantisce che gli elementi fondamentali del marchio rimangano all’interno della zona di sicurezza sul bicchiere finito.
Inizia con la sagoma effettiva della tazza
Per ogni misura di coppa viene utilizzato uno stampo specifico a forma di ventaglio; le grafiche realizzate su un rettangolo risulteranno distorte una volta avvolte e cucite. Richiedete il modello del fornitore prima di iniziare il lavoro di progettazione e verificate la zona di sovrapposizione della cucitura (di solito 3-5 mm), spurgo (di solito 3-4 mm), e uno spazio sicuro per il testo critico (almeno 5-6 mm all'interno dei bordi finali).
Specifiche fondamentali dei file che evitano ritardi nella fase di prestampa
Specifiche tecniche
Requisito tipico
Perché è importante
Formato del file
PDF/X-1a o AI con caratteri vettoriali
Impedisce la sostituzione dei caratteri
Modalità colore
CMYK
Evita una conversione RGB non controllata
Risoluzione
300 dpi al formato finale
Previene la pixelizzazione visibile
Spessore minimo della linea
0,25 pt
I tratti sottili possono scomparire nella stampa flessografica
Testo piccolo e nero
Solo K, nero
Riduce le frange di colore sulla macchina da stampa
Se sono necessari colori spot, indicare i riferimenti PMS esatti e verificare se il fornitore stampi colori spot o una simulazione dei colori quadricromia.
Il metodo influisce sulla tolleranza delle immagini
La stampa flessografica si presta bene a loghi in grassetto e blocchi di colore a tinta unita; la stampa digitale è ideale per tirature limitate e grafica complessa, ma il costo unitario aumenta rapidamente all’aumentare della tiratura. Adattare immagini fotografiche o grafiche ricche di sfumature a un budget compatibile con la stampa flessografica richiede in genere una semplificazione del design.
Errori comuni nei file che comportano una perdita di tempo reale
I problemi più ricorrenti sono i file RGB inviati per la produzione in CMYK, la mancanza di margini di rifilo e i loghi con risoluzione web a 72-96 dpi. La sola mancanza di sfioro può causare la comparsa di bordi bianchi su una percentuale significativa di tazze finite, poiché il taglio e la formatura dei semilavorati avvengono ad alta velocità.
L'importanza della disciplina nell'approvazione
Per i primi ordini, richiedi un prova digitale per individuare eventuali problemi di impaginazione e un campione fisico o prova di stampa se il colore è un elemento fondamentale per il marchio. Se il posizionamento in termini di sostenibilità fa parte delle indicazioni di progettazione, allineare le specifiche relative alla stampa e ai materiali a dichiarazioni realistiche relative al fine vita; è disponibile una guida di carattere generale in imballaggi in carta sostenibili.
Quali sono i metodi di stampa disponibili per i bicchieri di carta e quale è quello più adatto alle tue esigenze?
La domanda giusta non è “Qual è il metodo migliore?”, ma “Qual è il metodo più adatto al mio volume, alla grafica, alla velocità di lancio e alle modalità di riordino, senza spendere troppo né scegliere specifiche eccessive?”
Confronto tra le diverse tecniche di stampa: flessografia, digitale e offset
Scenario di acquisto
Metodo Best-Fit
Perché vince
Principale compromesso
Da 500 a 2.000 tazze per il lancio o la distribuzione di campioni
Digitale
Senza piastre, montaggio rapido
Costo unitario più elevato
Da 5.000 a 25.000 tazze con 2-4 colori a tinta unita
Flessografica
Ottimo rapporto qualità-prezzo a volumi medi
Costo della piastra da pagare in anticipo
Oltre 50.000 tazze con il programma a ripetizione
Flessografica
Costo minimo su larga scala, elevata ripetibilità
Ciclo di configurazione più lungo
Opera d'arte complessa e ricca di immagini
Digitale o offset selettivo
Migliore riproduzione tonale
Più lento o più costoso
Finiture speciali su articoli promozionali
Schermo
Effetto inchiostro denso, finitura tattile
Non è uno standard per i bicchieri monouso ad alto volume
Stampa flessografica
La stampa flessografica è il metodo prevalente nella produzione della maggior parte dei bicchieri di carta per uso commerciale. I costi di avviamento sono concentrati nella fase iniziale, ma il prezzo unitario diminuisce drasticamente all’aumentare dei volumi: la scelta standard per bar, catene e programmi QSR da 5.000 unità in su laddove la grafica sia incentrata sul logo e la tazza verrà riordinata.
Stampa digitale
La stampa digitale elimina il costo delle lastre, stampando direttamente sul semilavorato. È particolarmente pratica in da 250 a 1.000 unità, con un costo unitario che in genere è di 30-60% superiore rispetto alla flessografia per volumi dell’ordine di 5.000 tazze. Per i programmi a basso volume, evitare l’utilizzo di attrezzature che inciderebbero eccessivamente sul valore dell’ordine rende la stampa digitale la soluzione più indicata.
Stampa offset
La stampa offset è presente in alcune filiere di produzione pre-stampa in cui il cartoncino viene stampato prima della trasformazione in bicchieri, offrendo una maggiore nitidezza delle immagini ma una maggiore complessità di configurazione. È più adatta alle tirature più lunghe e ai programmi di approvvigionamento strutturati piuttosto che agli acquirenti che si riforniscono direttamente di quantità minori.
Come scegliere in base alla logica di approvvigionamento
Tre domande sono alla base della decisione: qual è il volume effettivo dei riordini? Il design è abbastanza semplice per il processo? Gli stampi utilizzati per la prima tiratura verranno riutilizzati abbastanza spesso da giustificarne il costo? Se si tratta di una fase pilota, la stampa digitale è solitamente la scelta più sensata; se invece si lancia un programma di marca stabile, la flessografia è solitamente la soluzione vincente.
[Il parere degli esperti]
Se si prevede un nuovo ordine entro uno o due cicli, il costo delle lastre flessografiche risulta spesso facile da giustificare.
Per chi acquista per la prima volta, chiedete se il campione è realizzato in formato digitale o stampato – danno previsioni diverse sul colore finale.
Un preventivo con un MOQ basso può sembrare allettante finché non lo si confronta costo per mille anziché il valore totale della fattura.
La struttura del bicchiere influisce sulle prestazioni termiche, sul comportamento della superficie di stampa, sulla densità di imballaggio, sull’ingombro di stoccaggio e sul flusso di lavoro. Per prendere decisioni di acquisto oculate è necessario individuare innanzitutto il vincolo principale.
Come funziona ogni struttura
A parete singola utilizza un unico strato di cartoncino, solitamente 170-300 g/m²; il calore si trasmette direttamente attraverso la parete, quindi per servire bevande calde è spesso necessario utilizzare un manicotto isolante. A doppia parete utilizza due strati di carta con un 2-4 mm uno spazio d'aria che migliora l'isolamento e la rigidità. Parete a onde aggiunge uno strato esterno scanalato che garantisce isolamento e aderenza grazie alla sua struttura, anziché un rivestimento esterno liscio.
Confronto dal punto di vista dell'acquirente: prestazioni termiche vs archiviazione vs stampa
Attributo
A parete singola
A doppia parete
Parete ondulata
Il piacere di una bevanda calda
Il più basso
Alto
Alto
Necessità di un manicotto
Di solito sì
Di solito no
Di solito no
Superficie di stampa
Liscio
Liscio
Strutturato; meno adatto ai dettagli più fini
Efficienza dello stack
Il più alto
Inferiore
Inferiore
Costo relativo
Il più basso
+30-60% rispetto a quello a parete singola
+20-45% rispetto alla struttura a parete singola
La soluzione commerciale più adatta
Bevande fredde, programmi "sleeve"
Servizio di bevande calde di alta qualità
Bevande calde dal look artigianale e a prezzi contenuti
Quando ciascuna di esse rappresenta la scelta commerciale giusta
A parete singola
Ideale quando prevalgono le bevande fredde, quando le maniche sono già previste o quando la densità di stoccaggio è importante. Garantisce il costo finale più basso quando la gestione del calore viene affidata a un accessorio separato.
A doppia parete
Ideale per il servizio di bevande calde in stile caffetteria, dove i clienti tengono la tazza in mano più a lungo, grazie alla superficie liscia e di alta qualità che elimina la necessità di un manicotto.
Parete a onde
Ideale quando è necessario un isolamento simile a quello delle pareti doppie a un costo inferiore o con un effetto testurizzato, a condizione che il design preveda loghi semplici e blocchi di colore a tinta unita piuttosto che illustrazioni con linee sottili o basate su fotografie.
Il compromesso operativo che spesso sfugge agli acquirenti
Modifiche alla struttura delle pareti densità di imballaggio: potrebbe essere spedito un bicchiere a parete singola da 12 oz 1.000 per cassa, mentre il formato equivalente a doppia parete o ondulato può essere imballato a 400-500 per cassa. Ciò comporta un aumento dei costi di trasporto per ogni tazza consegnata e riduce l'efficienza del rifornimento tra più sedi. Verificare le dimensioni delle confezioni e la resa per pallet prima di approvare un ordine di acquisto.
Adattare la struttura del match alla strategia degli accessori
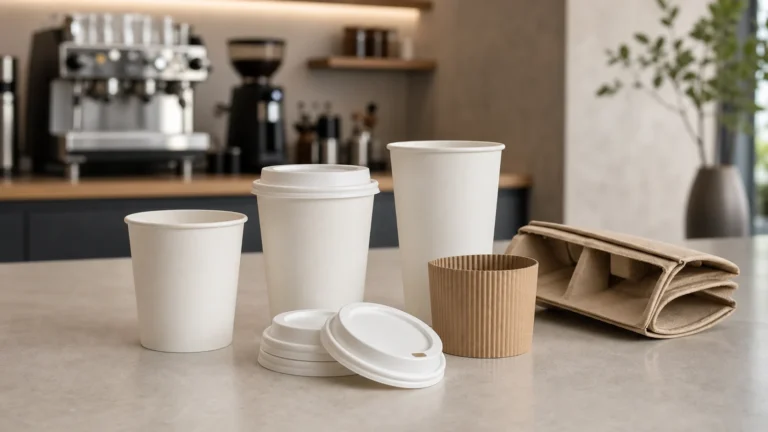
La selezione dei bicchieri deve essere verificata insieme ai coperchi, ai manicotti e ai supporti come un unico sistema. Componenti quali coperchi per tazze da caffè Inoltre, le maniche devono essere verificate in base al diametro effettivo del cerchio e alle condizioni di utilizzo prima dell’approvazione della grafica.
Pianificazione del confezionamento e strategia di stoccaggio per ordini di bicchieri personalizzati
Un ordine personalizzato di bicchieri diventa una decisione relativa alla catena di approvvigionamento nel momento in cui entrano in gioco il numero di colli, l’altezza dei pallet e i tempi di riordino.
Il calcolo del numero di confezioni per cartone modifica il costo effettivo
Valutare in ordine: wall type -> case count -> pallet yield -> storage cost -> delivered unit cost. Un bicchiere a doppia parete o ondulato da 12 oz spesso ha una capacità di 400-500 per cassa rispetto a 1.000 per cassa nel caso di imballaggi a parete singola, il che significa che i costi di trasporto e stoccaggio per porzione possono aumentare notevolmente anche quando il prezzo unitario indicato sembra comparabile. Prima di approvare un ordine di acquisto, richiedete le dimensioni delle casse, il peso lordo, il numero di unità per cassa e il numero di casse per pallet.
I bicchieri di carta sono igroscopici e assorbono l'umidità, il che influisce direttamente sulla rigidità del cartone, sull'integrità del bordo e sulla separazione del manicotto durante l'uso. Un intervallo di conservazione adeguato è 15-25 °C a inferiore al 65% di umidità relativa, con almeno 10 cm spazio libero dal pavimento e rotazione FIFO. I bicchieri conservati in condizioni di umidità possono presentare aderenza del manicotto o deformazione del bordo all’interno di 4-6 settimane – un problema che solitamente emerge quando gli operatori iniziano a prelevare la merce dal magazzino, piuttosto che al momento dell'arrivo del pallet.
Adegua il MOQ al tuo tasso di consumo
Una semplice verifica della pianificazione: consumo settimanale × tempo di consegna effettivo = punto di riordino di base, quindi aggiungi 1-2 settimane scorta di sicurezza. A 500 tazze alla settimana, un 50.000 unità L'ordine corrisponde a quasi due anni di scorte, il che comporta rischi legati alle modifiche alle opere d'arte, all'esposizione all'umidità e all'inefficienza dello stoccaggio.
Definizione delle specifiche della tua tazza personalizzata: come ridurre i rischi prima dell'ordine di acquisto
La maggior parte dei progetti relativi alle tazze fallisce perché le ipotesi rimangono valide troppo a lungo nella fase di produzione. È proprio nella fase delle specifiche finali che i buoni acquirenti eliminano ogni ambiguità.
Confermare le specifiche in base alle effettive esigenze degli acquirenti
Un pacchetto affidabile di richiesta di preventivo (RFQ) o ordine di acquisto (PO) dovrebbe includere i seguenti punti in ordine:
Tempi di consegna al magazzino, non solo franco fabbrica
Configurazione delle confezioni e dei pallet
Documentazione relativa ai materiali a contatto con gli alimenti
Se i bicchieri sono destinati al settore della ristorazione, richiedere la documentazione relativa al contatto con gli alimenti pertinente al mercato di destinazione. Negli Stati Uniti, il quadro normativo della FDA per sostanze a contatto con gli alimenti regola i rivestimenti, gli inchiostri e i componenti dei substrati. Se la compostabilità o la riciclabilità rientrano nelle specifiche, verificare la fondatezza di tale affermazione in base al percorso di smaltimento effettivo piuttosto che al solo intento tecnico di progettazione.
Consiglio tecnico: preparate correttamente il vostro fascicolo di richiesta di offerta
Prima di richiedere preventivi, preparate un fascicolo con le specifiche tecniche che includa le dimensioni dei bicchieri e il volume annuale stimato per ogni SKU, l’utilizzo (a caldo o a freddo), il tipo di parete, la preferenza in merito al rivestimento interno o esterno, i requisiti relativi al coperchio abbinato, la grafica pronta per la stampa o una bozza basata su una linea di taglio, la data di consegna richiesta, il luogo di consegna ed eventuali vincoli di stoccaggio. Allineate il vostro programma relativo ai bicchieri con i prodotti correlati contenitori per alimenti e procurati per tempo gli accessori necessari, iniziando da quelli essenziali bicchieri di carta programma prima di allineare i coperchi e i manicotti.
Domande frequenti
Qual è il MOQ standard per i bicchieri di carta con stampa personalizzata?
La maggior parte dei programmi prevede un volume compreso tra 1.000 e 50.000 unità per SKU. Il minimo esatto dipende dal metodo di stampa, dalle dimensioni dei bicchieri e dalle modalità con cui il fornitore gestisce i costi di avviamento.
La stampa digitale è più economica per piccoli ordini di tazze?
Di solito sì, se si considera il valore totale dell'ordine, ma non il prezzo unitario. La stampa digitale evita i costi delle lastre, quindi è spesso l'opzione più pratica per le tirature limitate, anche se ogni tazza costa di più.
Perché lo stesso modello viene considerato come più SKU a seconda delle diverse dimensioni dei bicchieri?
Questo perché per ogni formato si utilizza un semilavorato diverso e, spesso, anche utensili e logistica di imballaggio diversi. I bicchieri da 12 oz e da 16 oz vengono solitamente quotati e prodotti come articoli distinti.
Con quanto anticipo devo effettuare un ordine di tazze personalizzate?
Per la produzione importata, pianificare con 6-10 settimane di anticipo è solitamente più sicuro che affidarsi esclusivamente ai tempi di consegna della fabbrica. I primi ordini richiedono spesso tempo aggiuntivo per la revisione delle bozze e la convalida dei campioni.
È necessario un campione fisico prima di approvare la produzione?
Non sempre, ma è vivamente consigliato per i primi ordini, i nuovi substrati o i colori fondamentali per il marchio. Un campione fisico aiuta inoltre a individuare eventuali problemi pratici, come la posizione delle cuciture e l’adattamento del coperchio.
I bicchieri a doppia parete sono sempre migliori di quelli a parete singola?
Non sempre. Migliorano l'isolamento e la rigidità, ma sono anche più costose e riducono la densità di imballaggio, il che incide sui costi di stoccaggio e di trasporto.
I bicchieri di carta con stampa personalizzata possono essere conservati a lungo termine?
È possibile, ma le condizioni di stoccaggio sono fondamentali. L’umidità, il contatto con il pavimento e una rotazione lenta delle scorte possono influire sulla rigidità del pannello, sulle condizioni di stampa e sulle prestazioni nel tempo.
krad lin
Papacko Content Team — Realizziamo guide pratiche e basate sull’esperienza di fabbrica per il packaging B2B nel settore alimentare e delle bevande. Gli argomenti trattati includono la scelta di bicchieri e ciotole di carta, rivestimenti in PE/PLA/a base acquosa, conformità alle normative sul contatto con gli alimenti, stampa, controllo qualità e flussi di lavoro pronti per l’esportazione, affinché caffetterie, ristoranti, distributori e partner OEM possano crescere con una fornitura affidabile.