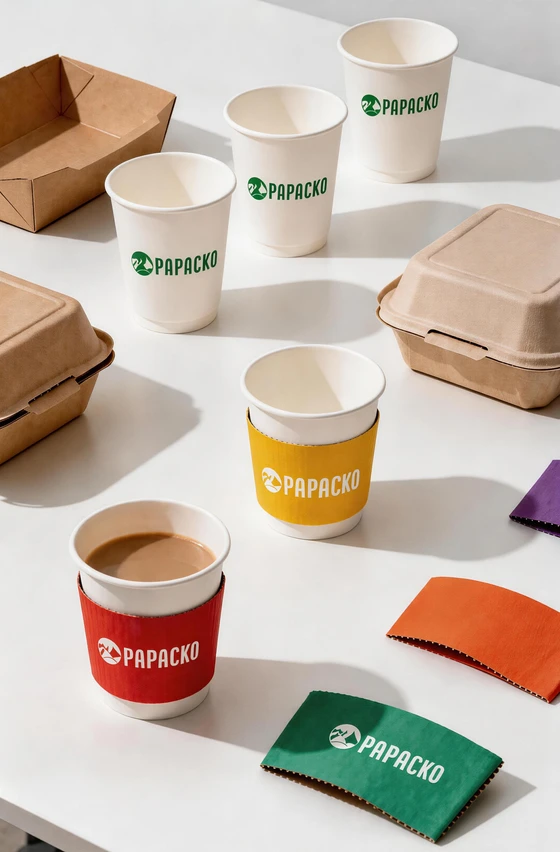
هل أنت مستعد لإنشاء أكواب ورقية أو عبوات ورقية تحمل علامتك التجارية الخاصة بك؟
أخبرنا بمتطلباتك - الحجم والطلاء والطباعة والوجهة - وسيقوم فريقنا بإعداد عرض أسعار مفصل في غضون 24 ساعة.
إن فهم عملية تصنيع الأكواب الورقية يحولك من مشترٍ سلبي إلى مراقب جودة مطلع. تؤثر عملية الإنتاج بشكل مباشر على أداء الكوب: قوة اللحامات، ومقاومة السوائل، وسلامة الهيكل، والعزل الحراري. أما التصنيع الرديء (استخدام ورق مقوى غير مناسب للتصميم، وطلاء غير كافٍ، ووصلات ضعيفة) فيؤدي إلى حدوث تسربات وانهيار الأكواب. في المقابل، فإن التصنيع المتميز (مواد عالية الجودة، وآلات دقيقة، ومراقبة جودة صارمة) يضمن أداءً ثابتًا للأكواب.
في هذا الدليل، ستتعلم:
-عملية التصنيع خطوة بخطوة: من الورق المقوى إلى الأكواب النهائية
-نقاط مراقبة الجودة الحرجة ومعايير الفحص
-مواصفات الآلات وتقييم الطاقة الإنتاجية
-معايير جودة المواد: GSM، سماكة الطلاء، مواصفات الختم
-عيوب التصنيع الشائعة واستراتيجيات الوقاية منها
-قائمة مراجعة تقييم المصنع لتقييم الموردين
-تخطيط الطاقة الإنتاجية وعوامل المهلة الزمنية
نقطة أساسية: يتضمن تصنيع الأكواب الورقية فحص الورق المقوى، وطلاء الطبقة العازلة، والطباعة، والقطع بالقالب، وتشكيل الكوب، وختم القاع، ولف الحافة، والفحص النهائي. وتعتمد سرعة الآلة ومواصفات المواد ومعايير القبول على نوع الكوب وخط الإنتاج المختارين. آيزو 9001 تتناول الشهادة نظام الإدارة.
وصول المواد وتخزينها:
-يصل الورق المقوى على شكل لفائف بأحجام تتناسب مع معدات التصنيع.
-يجب تخزين الورق المقوى وفقًا لظروف درجة الحرارة والرطوبة التي يوصي بها المورد.
-يمكن أن تؤثر التغيرات في الرطوبة على أبعاد الورق المقوى وأدائه الميكانيكي.
فحص جودة الورق المقوى:
المواصفات تم التحقق منها:
-GSM (جرام لكل متر مربع): تحقق من مطابقة مواصفات الطلب (230 GSM، 260 GSM، إلخ)
-توحيد السماكة: قم بمقارنة القياس الذي تم الحصول عليه بواسطة الفرجار مع التفاوت المسموح به للدرجة المطلوبة.
-محتوى الرطوبة: يجب مقارنته بمواصفات الدرجة المطلوبة.
-عيوب بصرية: لا توجد تمزقات أو ثقوب أو تغير في اللون أو أجسام غريبة
-نعومة السطح: عامل حاسم في جودة الطباعة (يتم قياس الخشونة باستخدام جهاز Bendtsen tester)
معايير القبول:
-✅ تتوافق GSM مع الدرجة المحددة والتفاوت المسموح به المتفق عليه
-✅ السماكة تتوافق مع التفاوت المحدد في السماكة لهذا الدرجة
-✅ محتوى الرطوبة مطابق لمواصفات الدرجة
-✅ يتم تقييم العيوب الظاهرة وفقًا لمعايير قبول المواد الواردة المتفق عليها
-✅ تتوافق خشونة سطح منتجات «بندتسن» مع مواصفات الدرجة (تشير القراءات المنخفضة لتسرب الهواء إلى سطح أكثر نعومة)
العلم الأحمر: لا يستطيع المورد تقديم سجلات فحص المواد الواردة أو نتائج الاختبارات ذات الصلة.
الغرض: توفير حاجز مانع لتسرب السوائل يتناسب مع محتويات الكوب المقصودة وظروف استخدامه.
عملية الطلاء (طريقة الطلاء بالبثق):
خطوة بخطوة:
1.الورق المقوى يلف من لفة ضخمة إلى آلة الطلاء
2.يتم صهر راتنج البولي إيثيلين (PE) أو البولي لاكتيد (PLA) وفقًا لإرشادات معالجة الطلاء بالبثق الصادرة عن مورد الراتنج.
3.بلاستيك مصهور مبثوق من خلال فتحة رفيعة (تنتج طبقة موحدة)
4.فيلم بلاستيكي مضغوط على الورق المقوى المتحرك بواسطة أسطوانة مبردة (يلصق ويصلب)
5.ورق مقوى مطلي إعادة لفها في لفة جامبو جديدة
المواصفات الأساسية:
-وزن الطلاء: حدد البوليمر وكتلة الطلاء لكل وحدة مساحة لكل جانب مطلي.
-سماكة الطلاء: يجب تحديدها بشكل منفصل عن وزن الطلاء؛ حيث يتطلب تحويل وحدة g/m² إلى السماكة معرفة كثافة الطلاء.
-التوحيد: التحقق من توزيع الطلاء وفقًا لمواصفات المواد المتفق عليها.
-الالتصاق: يجب استخدام طريقة اختبار متفق عليها وحدود قبول محددة للوحة المطلية المختارة.
-النطاق: تحقق من عدم وجود ثقوب صغيرة أو خطوط أو تباين في الطلاء.
مراقبة الجودة في هذه المرحلة:
-وزن الطلاء: بالنسبة للعينات المتطابقة المطلية وغير المطلية التي تبلغ مساحتها 100 سم²، اضرب الفرق في الكتلة بالجرام في 100 لتقدير الوزن الإجمالي للطلاء بوحدة غ/م² (على جميع الجوانب المطلية).
-اختبار الالتصاق: تحقق من طريقة تحضير العينات المتفق عليها، وهندسة الاختبار، ومعايير القبول.
-الفحص البصري: تحقق من وجود خطوط أو ثقوب صغيرة أو تغطية غير متساوية مع الإضاءة الخلفية
-اختبار امتصاص الماء: استخدم طريقة كوب المحددة، ووقت التعريض، وقيمة القبول الخاصة باللوحة المختارة.
العيوب الشائعة:
-طلاء غير متساوٍ (خطوط أو أشرطة): قوالب البثق غير متوازنة أو مسدودة
-الثقوب الدقيقة: تلوث في الراتنج أو فقاعات هواء أثناء البثق
-ضعف الالتصاق: درجة حرارة بثق غير صحيحة أو تلوث سطح الورق المقوى
-الطباعة الفلكسوغرافية: قم بتقييم سرعة المطبعة وفقًا للتصميم الفعلي لللفافة أو الورقة.
-الطباعة الأوفست: قم بتقييم حجم الورقة، وعدد المطبوعات في الساعة، وعدد الفراغات في كل ورقة.
-الطباعة الرقمية: تقييم متطلبات آلة الطباعة المختارة ومتطلبات التصميم الفني.
مراقبة جودة الطباعة:
-دقة الألوان: قم بمقارنة المرجع المعتمد باستخدام طريقة محددة لقياس الفرق اللوني وحدود التفاوت المتفق عليها.
-التسجيل: تحقق من اللون ومحاذاة العناصر التصميمية وفقًا لمواصفات الطباعة المتفق عليها.
-التصاق الحبر: اختبار الفرك (يجب ألا يتلطخ الحبر أو يتقشر عند فركه)
-حدة الطباعة: يجب أن تكون حواف النص واضحة، وليست ضبابية أو متداخلة.
تواتر التفتيش: التحقق على فترات زمنية محددة في خطة جودة الطباعة (للكشف عن المشكلات وتصحيحها على الفور)
مثال على عملية الطباعة باستخدام الأوراق: تُقطع ألواح الورق المقوى إلى قطع أولية للأكواب؛ ويمكن لخطوط الإنتاج الأخرى استخدام المواد الخام المُغذاة من لفات.
عملية القطع بالقالب:
1.أوراق من الورق المقوى المطبوع/المطلي يتم إدخالها في آلة القطع بالقالب
2.قالب قطع من الفولاذ (قالب قطع) يضغط على الصفيحة
3.قطعة خام مقطوعة (قطعة خام منحنية على شكل قطاع لصنع كوب مدبب)
4.تمت إزالة النفايات (الخردة) وإرسالها إلى مسار إعادة تدوير يقبل هذه المواد
5.تكديس القوالب ونقلها إلى آلات تشكيل الأكواب
الأبعاد الحرجة:
-أبعاد القالب الفارغ: يجب أن تتطابق مع القالب المعتمد من حيث شكل الكوب وهامش التماس الجانبي.
-ارتفاع القالب: يجب تضمين بدلات تشكيل الحافة والقاع في مخطط القطع المعتمد.
-التفاوت المسماري: يجب الالتزام بمواصفات الأدوات والقطع الخام المعتمدة.
فحص الجودة:
-التحقق من الأبعاد: قم بقياس طول الفراغ وارتفاعه باستخدام الفرجار في فترة الفحص المتفق عليها
-جودة الحواف: حواف نظيفة وحادة (بدون حواف خشنة أو قطع غير مكتملة)
مثال على تسلسل تشكيل الكوب:
عملية خطوة بخطوة:
1.تغذية فارغة: يقوم المغذي التلقائي باختيار ورقة فارغة واحدة من المكدس
2.وضع الفراغ: يتم وضع القطعة الخام على مغزل التشكيل (قالب التشكيل المطابق لشكل الكوب)
3.التغليف: قطعة فارغة ملفوفة حول مغزل لتشكيل شكل أسطواني/مخروطي
4.تتداخل الحواف الفارغة وفقًا لتصميم التماس الجانبي المعتمد للكوب.
5.يقوم نظام الختم بتفعيل الطلاء المتوافق وفقًا لإعدادات الآلة التي تم التحقق من صحتها.
6.يتم تثبيت خط التماس بالضغط المحدد ولفترة الانتظار المحددة.
7.تحويل الكأس: ينتقل الجسم المشكّل إلى محطات التشكيل والختم التالية.
المعلمات الحرجة:
-سرعة الإنتاج: تعتمد على الآلة ونوع الكوب؛ وتبلغ السعة القصوى لآلة PMC 1003 ما يصل إلى 330 كوبًا في الدقيقة.
-تداخل الحواف: يجب أن يتوافق مع تصميم الكأس والأدوات المعتمد.
-درجة حرارة الختم: استخدم الإعدادات المعتمدة للطلاء والآلة.
-ضغط الختم: اتبع إعدادات العملية المعتمدة للآلة.
-المحاذاة: خطوط مستقيمة وعمودية (بدون خطوط قطرية أو متموجة)
مراقبة الجودة:
-قوة التماس: قم بتسجيل الشكل الهندسي للاختبار وحد القوة المتفق عليه لتصميم الكوب.
-نطاق تغطية السندات: تحقق من عدم وجود فجوات في منطقة التداخل المُحكمة الإغلاق.
-اختبار التسرب: اختبار التعبئة بالماء — يجب ألا يكون هناك تسرب من خط التماس (يُجرى على فترات زمنية محددة في خطة الجودة)
العملية: قرص سفلي دائري متصل بجسم الكوب لإكمال هيكل الكوب
مثال على تسلسل الختم السفلي:
1.يتم تغذية الورق المستخدم في صناعة القاع وتشكيله وفقًا لتكوين الآلة؛ وتستخدم بعض الآلات الورق المُغذى على شكل شريط.
2.وضع القرص: القرص محاذي للفتحة السفلية لجسم الكوب
3.تنشيط لاصق/حراري: حافة القرص السفلية مغطاة بطبقة مقاومة للحرارة أو مادة لاصقة
4.يتم تسخين الجزء السفلي وإغلاقه بإحكام باستخدام تسلسل التشكيل المعتمد للآلة.
5.يُترك القاع المُشكَّل حتى يتماسك قبل إجراء أي معالجة لاحقة.
6.الطرد: إخراج الكوب من محطة التشكيل
المواصفات الأساسية:
-حجم الفراغ السفلي: يجب أن يتطابق مع الرسم الفني المعتمد للأدوات، بما في ذلك هامش تشكيل الجزء السفلي.
-عرض الختم: يجب أن يتوافق مع تصميم الختم السفلي المعتمد.
-متانة الختم: تطبق طريقة الاختبار ومعايير القبول المتفق عليها.
-تغطية الختم: 100% حول المحيط بالكامل (أي فجوة = مسار تسرب)
مراقبة الجودة:
-اختبار التسرب: املأ الكوب بالماء، وتحقق من عدم وجود تسرب عند خط التماس السفلي (في الفاصل الزمني المتفق عليه لأخذ العينات)
-تسطيح القاع: يجب أن يكون الكوب ثابتًا على سطح مستوٍ (بدون اهتزاز أو ميلان)
-اختبار الفصل: قم بقياس قوة الختم السفلي باستخدام طريقة تحضير العينات والطريقة المتفق عليهما.
الغرض: قم بلف الحافة العلوية للكوب للخارج لإنشاء حافة شرب ناعمة ومريحة
عملية تجعيد الحافة:
1.وضع الكأس: كوب موضوع على مغزل التمويج
2.يتم معالجة الحافة باستخدام إعدادات الآلة المحددة لتلك المادة.
3.تقوم أدوات الكيرلنج بتشكيل الحافة وفقًا للشكل المعتمد.
4.التبريد: الحافة الملتفة تبرد وتصلب في وضعها الملفوف
5.إكمال الكأس: كوب مكتمل مع حافة ملتفة جاهز للفحص
المعلمات الحرجة:
-حجم الكورل: اتبع الشكل المعتمد للكأس وتصميم الغطاء.
-الاتساق: قم بقياس أبعاد الحافة مقارنةً بالتفاوت المسموح به.
-نعومة الحافة: لا توجد حواف حادة أو تشوهات
مراقبة الجودة:
-بصري ولمسي: مرر إصبعك على الحافة — يجب أن تكون ناعمة، ولا توجد أي نقاط حادة
-فحص الأبعاد: قم بقياس عرض الانحناء في 4 نقاط حول الحافة (في الفاصل الزمني المتفق عليه للفحص)
-ملاءمة الغطاء: اختبر الكوب باستخدام طراز الغطاء المتوافق الذي حدده المورد.
الفحص النهائي للجودة:
نقاط التفتيش (بصري ووظيفي):
1.السلامة الهيكلية: لا توجد شقوق أو تشوهات أو أجزاء منهارة
2.جودة اللحام: خط مستقيم ومحكم بدون فجوات ظاهرة
3.ختم سفلي: لا توجد تسربات، قاع مسطح ومتصل جيدًا
4.جودة الحافة: تجعيد ناعم، بدون حواف حادة، قطر موحد
5.جودة الطلاء: لا توجد ثقوب صغيرة أو تقشر أو بقع رقيقة
6.جودة الطباعة (إذا كان مخصصًا): ألوان حادة ومتناسقة وصحيحة
7.النظافة: لا يوجد تلوث أو غبار أو مواد غريبة
معدل أخذ العينات:
-الفحص الروتيني: تحديد إجراءات فحص العمليات وأخذ عينات قبول الدُفعات في خطة الجودة المتفق عليها.
-الطلبات ذات المخاطر العالية: ضبط كثافة الفحص وفقًا لتقييم المخاطر المتفق عليه.
معايير القبول:
-العيوب الجسيمة (التسربات، الانهيار): تحديد قواعد القبول والرفض في اتفاقية الجودة.
-العيوب الطفيفة (الشكلية): تحديد التصنيفات وقواعد القبول بشكل منفصل.
عملية التعبئة والتغليف:
1.تداخل الكؤوس: أكواب مكدسة داخل بعضها البعض (عدد محدد من الأكواب في كل غلاف)
2.تغليف الأكمام: غلاف بلاستيكي شفاف ملفوف حول كومة متداخلة
3.تغليف الكرتون: العدد المحدد للأكمام والأكواب في كل كرتونة
4.إغلاق الكرتون: كرتون مغلق بشريط لاصق، عليه ملصق بالمواصفات
5.تحميل البليت: صناديق مكدسة على منصات نقالة
الحفاظ على الجودة:
-الحماية من الرطوبة: أغلفة بلاستيكية وعلب كرتونية محكمة الإغلاق (تساعد على الحماية من التعرض للرطوبة)
-قم بتكديس الكراتين في حدود الحمولة والتكديس المحددة من قبل مورد مواد التغليف.
-قم بتخزين المنتجات النهائية وفقًا للشروط التي يوصي بها المورد.
مواصفات شبكة GSM: الوزن النوعي هو الكتلة لكل وحدة مساحة؛ اختر النوع المناسب لتصميم الكوب الفعلي.
منهجية الاختبار:
-قياس GSM: قم بقطع عينة بحجم 100 سم²، وقم بوزنها على ميزان دقيق، واحسب: (الوزن بالجرام ÷ 100) × 10,000 = GSM
-تسامح القبول: التزم بالدرجة المطلوبة؛ ففي حالة التفاوت المسموح به الذي تم الاتفاق عليه صراحةً وهو ±5%، فإن 230 جرامًا في المتر المربع تعادل 218.5–241.5 جرامًا في المتر المربع.
-أخذ العينات: إجراء الاختبار في الفترة الزمنية المتفق عليها لأخذ العينات الدورية أثناء الإنتاج
مواصفات الفرجار:
-يجب قراءة الوزن والسمك بشكل منفصل في مواصفات المادة.
محتوى الرطوبة:
-نسبة الرطوبة المستهدفة: استخدم القيمة المحددة والتفاوت المسموح به لنوع الورق المقوى المختار.
-جاف جدًّا: هش، يتشقق أثناء التشكيل
-رطوبة زائدة: ضعف الهيكل، ومشاكل في التصاق الطلاء، ونمو العفن أثناء التخزين
مواصفات طلاء PE/PLA:
اختيار وزن الطلاء: حدد نوع البوليمر، والجانب المطلي، وظروف التلامس المقصودة مع الأغذية.
طرق الاختبار:
-طريقة الوزن: بالنسبة للعينات المتطابقة المطلية وغير المطلية التي تبلغ مساحتها 100 سم²، فإن فرق كتلة الطلاء بالجرام × 100 = الوزن الإجمالي التقديري للطلاء بالجرام/م² (على جميع الجوانب المطلية).
-مقياس السماكة: قياس الميكرومتر قبل وبعد الطلاء
أداء الحاجز السائل:
-اختبار كوب: حدد طريقة الاختبار ومدة التعرض والحد المتفق عليه لامتصاص الماء.
-مقاومة السوائل: اختبر الكوب النهائي في ظل ظروف الاستخدام المحددة له.
-مقاومة الشحوم: حدد طريقة اختبار ومعيار قبول مناسبين للمادة ومحتوياتها، بما في ذلك ما يلي: حاويات الطعام.
قوة الالتصاق:
-اختبار T-peel: استخدم الشكل الهندسي المحدد للعينة على شكل حرف T مع الأسطح المرنة المراد اختبار التصاقها، وقم بتسجيل شروط الاختبار والقوة المقاسة.
-مقاومة درجات الحرارة: التحقق من ثبات الطلاء في ظل ظروف الاستخدام المحددة للكوب النهائي.
مواصفات اللحامات:
تداخل اللحامات: استخدم أبعاد الأدوات المعتمدة وافحص الوصلة بعد اكتمالها.
طريقة الترابط:
-اللحام الحراري: حدد إعدادات العملية الخاصة بالطلاء والآلة.
-أو مادة لاصقة مائية تُوضع على إحدى الحواف حيث يتطلب تصميم الكوب استخدام مادة لاصقة
اختبار قوة اللحام: الاتفاق على الشكل الهندسي للعينة، وإجراءات الاختبار، وقوة القبول الخاصة بالكأس.
مثال على فحص اللحام باستخدام ماء بدرجة حرارة الغرفة:
1.املأ الكوب بالماء الذي يكون بدرجة حرارة الغرفة حتى مستوى التعبئة المتفق عليه للاختبار.
2.افحص منطقة اللحام للتأكد من عدم وجود تسرب فوري (يجب أن يكون صفرًا)
3.اتركه لمدة المراقبة المتفق عليها، ثم افحصه مرة أخرى وسجل أي تسرب.
4.اضغط برفق على الكوب (محاكاة قبضة اليد)، وتحقق من عدم وجود تسرب
5.فحص العينة: تسجيل أي تسرب عند خط التماس
معدل أخذ العينات: إجراء اختبار على العينة التي تم تحديد حجمها في خطة الجودة أثناء مرحلة الإنتاج (اختبار تدميري على العينات).
مواصفات التجعيد:
الأبعاد:
-عرض الانحناء: تحقق من شكل الحافة المحدد لمجموعة الكوب والغطاء.
-تفاوت القطر: قم بمقارنته بالرسم الفني المعتمد للكأس.
-توافق الأغطية: يجب أن تتطابق طرازات الأكواب والأغطية؛ على سبيل المثال، توفر شركة BioPak أكوابًا سعة 12 أونصة بمقاسين 80 مم و90 مم.
جودة السطح:
-ناعم الملمس (لا توجد حواف حادة أو بقع خشنة أو تمزقات)
-الطلاء سليم على الحافة دون أي أضرار ظاهرة
-لا يوجد أي تشوه أو مناطق مسطحة (يجب أن تكون الحافة ضمن حدود التفاوت المسموح به في الاستدارة)
اختبار توافق الغطاء:
-اختبار الملاءمة: قم بتركيب الغطاء المتوافق من الشركة المصنعة وفقًا لتعليماتها.
-يجب ألا يتأرجح الغطاء المثبت على الحافة أو يكون به فجوات
-إجراء اختبار باستخدام أغطية متوافقة مع الأكواب التي تم أخذ عينات منها في إطار خطة الفحص (للتحقق من الاتساق)
1. آلة الطلاء (خط طلاء البثق PE/PLA):
المواصفات:
-سرعة الإنتاج: تأكد من سرعة الشريط المحددة وفقًا للطلاء المختار ووزن الطبقة.
-سعة العرض: يجب مطابقة آلة الطلاء مع عرض البكرة التي تم شراؤها.
-نطاق وزن الطلاء: تحقق من تركيبة آلة الطلاء والراتنج المحددة.
-قسم التبريد: تحقق من تخطيط خطوط الأنابيب والمساحة المتاحة على الأرض.
2. آلة الطباعة (مطبعة فلكسوغرافية):
المواصفات:
-سرعة الإنتاج: تأكد من مواصفات المطبعة ومهمة الطباعة الفعلية.
-عرض الطباعة: يجب أن يتوافق مع مقاس اللفافة أو الورقة.
-محطات الألوان: تأكد من العدد المطلوب وفقًا للعمل الفني.
-دقة التسجيل: الاتفاق على تفاوت قابل للقياس في الطباعة.
3. آلة القطع بالقالب:
المواصفات:
-سرعة الإنتاج: تحقق من عدد الأوراق أو طول الشريط في الدقيقة، وعدد القطع الخام لكل تخطيط.
-قدرة القطع: يجب مطابقة المكبس والأدوات مع نوع المادة.
-حجم الورقة: تأكد من التنسيقات التي يدعمها جهاز القطع.
4. آلة تشكيل الأكواب (المعدات الأكثر أهمية):
المواصفات:
-سرعة الإنتاج: تحقق من طراز الآلة الفعلي وتكوين الأكواب.
-مستوى الأتمتة: تأكد من خطوات التغذية والتشكيل والختم واللف والإخراج التي تتم تلقائيًا.
مثال على السعة التشغيلية مع افتراض السرعة والكفاءة ونوبات العمل:
-سرعة الماكينة: 100 كوب/دقيقة
-كفاءة التشغيل: 85% (مع مراعاة تحميل المواد والتوقفات الطفيفة)
-الإنتاج الفعال: 100 × 0.85 = 85 كوب/دقيقة
-نوبة عمل مدتها 8 ساعات: 85 × 60 × 8 = 40,800 كوب/نوبة عمل
-20 يوم عمل: 40,800 × 20 = 816,000 كوب/شهر لكل آلة
5. خط الفحص والتعبئة:
المواصفات:
-سرعة الفحص: يجب مواءمة قدرة الفحص مع خط الإنتاج.
-سرعة التعبئة: تأكد من السعة المناسبة لشكل العبوة المحدد.
-الأتمتة: تأكد من مهام التكديس والتغليف والختم التي تتم تلقائيًا.
كيفية تقييم القدرة الإنتاجية للموردين:
أسئلة لطرحها على الموردين:
أمثلة على السعة باستخدام الافتراضات السابقة المتعلقة بنوبة عمل واحدة:
آلات تشكيل الأكواب سعة 10–20 كوبًا:
-الإنتاج الشهري: ما يقارب 8–16 مليون كوب وفقًا لافتراضات المثال السابق.
آلات تشكيل الأكواب سعة 30–50 كوبًا:
-الإنتاج الشهري: ما يقارب 24–40 مليون كوب وفقًا لافتراضات المثال السابق.
100 آلة تشكيل أكواب أو أكثر:
-الإنتاج الشهري: حوالي 80 مليون كوب أو أكثر وفقًا لافتراضات المثال السابق.
رؤية نقدية: زيادة عدد الآلات ≠ جودة أفضل. ركّز على حالة المعدات، وإجراءات الصيانة، وبروتوكولات مراقبة الجودة بدلاً من الاكتفاء بعدد الآلات فقط.
التجلي: يتسرب السائل من خلال خط التماس جسم الكوب، مما يتسبب في تساقط قطرات أو عطل كامل.
الأسباب الجذرية:
-تداخل غير كافٍ بين طبقات الخياطة
-تفعيل غير كامل للختم الحراري (درجة حرارة منخفضة جدًا أو وقت تعرض قصير جدًا)
-عدم المحاذاة أثناء التشكيل (حواف اللحام لا تتلامس بشكل صحيح)
-تلوث أسطح اللحامات (الغبار والزيت يمنعان الالتصاق)
استراتيجيات الوقاية:
-اضبط تداخل الحواف وفقًا لمواصفات الأدوات المعتمدة.
-قم بمعايرة نظام الإحكام وفقًا للإجراءات التي يحددها مورد الآلة ومورد الطلاء.
-اضبط الضغط وفقًا لعملية الختم المعتمدة.
-تنظيف معدات التشكيل وفقًا لجدول التنظيف (إزالة الغبار وبقايا الطلاء)
-اختبار مقاومة اللحام: يجب اتباع خطة أخذ العينات المتفق عليها، والشكل الهندسي للعينة، وقوة القبول.
معدل العيوب المقبول: حدد قواعد أخذ العينات وقواعد القبول في اتفاقية الجودة.
التجلي: تسرب سائل من التماس السفلي حيث يلتقي القرص بجسم الكوب
الأسباب الجذرية:
-اختلال القرص السفلي (غير مركزي، مما يؤدي إلى حدوث فجوات)
-عدم كفاية المادة اللاصقة أو طلاء الختم الحراري على حافة القرص
-ضغط غير متساوٍ أثناء إحكام إغلاق القاع (بعض المناطق غير ملتصقة)
-عدم تطابق قطر القرص السفلي (صغير جدًا أو كبير جدًا بالنسبة لجسم الكوب)
استراتيجيات الوقاية:
-التغذية الآلية للأقراص مع فحوصات المحاذاة
-تحقق من ضغط الختم السفلي مقارنةً بإعدادات العملية المعتمدة.
-قارن وقت الختم بإعدادات العملية المعتمدة.
-قارن القطعة الفارغة السفلية بأبعاد القوالب المعتمدة.
-اختبار تسرب المياه: استخدم خطة العينات وشروط التعبئة وفترة المراقبة المتفق عليها.
معدل العيوب المقبول: حدد قواعد أخذ العينات وقواعد القبول في اتفاقية الجودة.
التجلي: تنهار جدران الكوب عند ملئه، أو يصل محطماً بسبب الشحن
الأسباب الجذرية:
-المواد: صلابة أو متانة الورق المقوى غير مناسبة لتصميم الكوب
-الرطوبة: التعرض المفرط للرطوبة (يلين الورق المقوى ويقلل من قوته)
-التغليف: تراكم زائد أثناء التخزين/الشحن (سحق الطبقات السفلية)
-تشكيل: درجة حرارة أو ضغط تشكيل غير مناسب (هيكل جسم الكوب ضعيف)
استراتيجيات الوقاية:
-استخدم نوع الورق المقوى المحدد لتصميم الكوب والغرض المقصود من استخدامه.
-التخزين: اتبع توصيات مورد المواد فيما يتعلق بالرطوبة.
-حدود التعبئة والتغليف: يرجى الالتزام بحدود التكديس المعتمدة للصناديق الكرتونية والمنصات النقالة.
-اختبار القوة الهيكلية: املأ الكوب بالسعة المحددة، يجب أن يظل قائماً دون تشوه
-اختبار الضغط: استخدم طريقة التحميل ومعيار القبول المتفق عليهما.
معدل العيوب المقبول: حدد قواعد أخذ العينات وقواعد القبول في اتفاقية الجودة.
التجلي: حافة الشرب غير مريحة، الغطاء لا يتناسب بشكل صحيح، أو الحافة غير مستوية بصريًا
الأسباب الجذرية:
-بكرات تجعيد الحافة مهترئة أو غير متوازنة
-تدفئة غير كافية أثناء التجعيد (الحافة لا تنعم بشكل صحيح)
-سمك الورق المقوى المتغير (يتسبب في تجعد غير متساوٍ)
-سرعة تجعيد مفرطة (نتائج غير متسقة)
استراتيجيات الوقاية:
-الصيانة الدورية للأسطوانات: فحص الأدوات واستبدالها وفقًا لحالتها وجدول الصيانة.
-تحقق من إعدادات تسخين الحافة مقارنةً بالعملية المعتمدة للجهاز.
-فحص قطر الحافة: قم بالقياس في عدة نقاط وقارن النتائج مع التفاوت المسموح به.
-الفحص باللمس: مرر إصبعك على حافة العينات — يجب أن تكون ناعمة بشكل متساوٍ.
-اختبار ملاءمة الغطاء: تحقق من التوافق بين الكوب والغطاء المحددين؛ وتحقق من أي حالات عدم ملاءمة.
معدل العيوب المقبول: حدد قواعد أخذ العينات وقواعد القبول في اتفاقية الجودة.
التجلي: يتسرب السائل عبر جدران الكوب، أو يتقشر الطلاء عن الورق المقوى
الأسباب الجذرية:
-ثقوب صغيرة: تلوث في راتنج الطلاء، فقاعات هواء أثناء البثق
-تقشر: درجة حرارة الطلاء غير مناسبة، تلوث سطح الورق المقوى
-بقع رقيقة: تطبيق طلاء غير متساوٍ، مشاكل في قالب الطارد
استراتيجيات الوقاية:
-راتنج طلاء المرشح (يزيل الملوثات قبل البثق)
-يجب الحفاظ على شروط البثق ضمن الإرشادات الصادرة عن مورد الراتينج بالنسبة للمعدات المختارة.
-مراقبة وزن الطلاء: مقارنة العينات بمواصفات المواد المطلوبة.
-اختبار الالتصاق: يجب اتباع الطريقة المتفق عليها، وفترة الاختبار، ومعيار القبول.
-فحص الإضاءة الخلفية: فحص الطلاء بصريًا بحثًا عن ثقوب صغيرة (يكشف انتقال الضوء عن العيوب)
معدل العيوب المقبول: حدد قواعد أخذ العينات وقواعد القبول في اتفاقية الجودة.
تقييم المرافق المادية:
1. النظافة والتنظيم:
-✅ أرضيات نظيفة ومناطق عمل منظمة (تشير إلى إدارة جيدة)
-✅ المواد الخام مخزنة بعيدًا عن الأرضية، محمية من الرطوبة (منصات نقالة، مغطاة)
-✅ منتجات نهائية في عبوات مغلقة، يتم تخزينها وفقًا للشروط التي يوصي بها المورد
-❌ علامة خطر: مصنع مترب ومزدحم بمواد معرضة للعوامل الجوية
2. حالة المعدات:
-✅ تم إثبات أن هذه المعدات تنتج الكوب المحدد بشكل ثابت
-✅ آلات بحالة جيدة (نظيفة، لا يوجد صدأ ظاهر أو تآكل مفرط)
-✅ نشر جداول الصيانة الدورية (دليل على الصيانة الوقائية)
-❌ علامة تحذير: آلات مهملة، أو تآكل ظاهر، أو مشاكل صيانة لم يتم حلها
3. التحكم في المناخ:
-✅ أنظمة مراقبة درجة الحرارة والرطوبة مرئية
-✅ إجراءات تخزين ملائمة للمواد، بما في ذلك إزالة الرطوبة عند الحاجة
-✅ قراءات درجة الحرارة والرطوبة متوافقة مع تعليمات التخزين الصادرة عن مورد المواد
-❌ علامة تحذير: المواد المعرضة للرطوبة أو المخزنة بشكل يخالف تعليمات المورد
4. مختبر مراقبة الجودة:
-✅ منطقة مخصصة لمراقبة الجودة مزودة بمعدات الاختبار (موازين، فرجار، أجهزة اختبار الشد، محطات اختبار التسرب)
-✅ توثيق بروتوكولات مراقبة الجودة وسجلات الاختبارات
-✅ موظفو مراقبة الجودة المدربون الذين لديهم مسؤوليات محددة في مجال الفحص
-❌ علامة تحذير: لا توجد خطة تفتيش موثقة أو نتائج اختبار ذات صلة
وثائق الامتثال والشهادات ذات الصلة:
إدارة الجودة:
-✅ ISO 9001:2015 (نظام إدارة الجودة) — يشير إلى ضوابط جودة منهجية
-التحقق: طلب الشهادة، والتحقق من تاريخ انتهاء الصلاحية، والتأكد من أن النطاق يشمل تصنيع الأكواب الورقية
سلامة الأغذية:
-✅ الامتثال لمعايير إدارة الغذاء والدواء الأمريكية (FDA): التحقق من التراخيص والشروط السارية على جميع مكونات الكوب، بما في ذلك المادة 21 CFR 176.170 حيثما ينطبق ذلك.
-✅ الامتثال لمعايير الاتحاد الأوروبي المتعلقة بالمواد الملامسة للأغذية: يرجى الرجوع إلى اللائحة (EC) رقم 1935/2004، ومتطلبات ممارسات التصنيع الجيدة (GMP)، والقواعد المعمول بها الخاصة بالمواد أو القواعد الوطنية ذات الصلة.
-✅ المتطلبات الوطنية: تحقق من القواعد الألمانية المعمول بها والإرشادات الفرنسية المتعلقة بالمواد الملامسة للأغذية؛ DGCCRF هي هيئة فرنسية، وليست جهة إصدار شهادات.
بيئي (في حالة الادعاء بأن المنتج صديق للبيئة):
-✅ FSC أو PEFC: التحقق من سلسلة الحيازة الفعلية ومطابقة المنتج للمواصفات المعلنة.
-✅ معتمد من BPI: تحقق من الشهادة الفعلية للكوب النهائي وشروط التخلص منه التي تشملها الشهادة.
-✅ ISO 14001 (الإدارة البيئية) — اختياري ولكنه يبرهن على الالتزام البيئي
تحذير: احرص دائمًا على طلب الاطلاع على وثائق الاعتماد السارية — وتحقق من أرقام الشهادات عبر الإنترنت، وتأكد من تواريخ انتهاء صلاحيتها.
أسئلة التحقق من القدرات:
1. عدد الآلات واستخدامها:
-“كم عدد آلات تشكيل الأكواب التي تمتلكونها؟” (الإجابة: 50 آلة)
-“ما هو معدل الاستخدام الحالي لديكم؟” (اطلب معرفة الرقم الحالي وحجم الطلبات المتراكمة)
-التحقق من الحساب: 50 آلة × 100 كوب/دقيقة × 60 دقيقة × 16 ساعة (نوبتان) × 22 يومًا = 105.6 مليون كوب/شهر نظريًا
-السعة عند الكفاءة المفترضة: 105.6 مليون × كفاءة 80% = 84.48 مليون كوب/شهر
-طلبك: 500,000 كوب = 0.6% من الطاقة الإنتاجية الشهرية (قبل احتساب الإنتاج الملتزم به وموعد التسليم)
2. واقعية المهلة الزمنية:
افتراضات تخطيطية توضيحية لـ 100,000 كوب؛ يرجى التأكد من كل مدة مع المورد:
-تأكيد الطلب والدفع: 1-2 أيام
-شراء المواد (إذا لم تكن متوفرة في المخزون): 3-5 أيام
-جدولة الإنتاج (وقت الانتظار): 3-7 أيام
-فترة الإنتاج: 2-4 أيام (100,000 ÷ 40,000 في اليوم = 2.5 يوم)
-مراقبة الجودة والتعبئة: 1-2 أيام
-تجهيز الشحن: 1-2 أيام
-إجمالي الوقت داخل المصنع: 11-22 يومًا
-المدة التقديرية للشحن البحري في هذا المثال: 20–35 يومًا؛ يرجى التأكد من المسار والجدول الزمني الفعليين.
-الإنتاج بالإضافة إلى مدة النقل البحري المفترضة: 31–57 يومًا؛ تُضاف إلى ذلك مدة التخليص الجمركي والتأخيرات في الميناء والتسليم الداخلي.
الأعلام الحمراء:
-مدة تسليم إجمالية قصيرة لا تأخذ في الاعتبار مسار الشحن المختار
-جدول زمني غير محدد: “حوالي 30-40 يومًا” دون تحديد مواعيد رئيسية أو مسار شحن محدد
-تغيير التقديرات باستمرار دون توضيح السبب أو تعديل المراحل الرئيسية
3. القدرة على تلبية الطلبات العاجلة:
-“هل يمكنكم تسريع عملية الإنتاج إذا لزم الأمر؟” (التأكد من التوافر وأي رسوم إضافية)
-“ما هي أسرع مدة إنجاز لديكم؟” (اطلب جدولاً زمنياً محدداً للإنتاج والنقل)
نقاط الفحص الحرجة (قم بذلك قبل تقديم طلب شراء بالجملة):
1. اختبار التسرب (الأهم):
-املأ الكوب حتى مستوى التشغيل المحدد له، مع مراعاة شروط السائل ودرجة الحرارة المحددة له.
-استخدم فترة الانتظار وإجراءات الاختبار المتفق عليها.
-افحص اللحامات والجزء السفلي للتأكد من عدم وجود رطوبة أو تساقط قطرات.
-تأكد من طريقة التعامل مع الكوب بشكل منفصل باستخدام كوب فارغ أو ماء بدرجة حرارة الغرفة؛ ولا تضغط على الكوب الذي يحتوي على سائل ساخن.
-القبول: قم بتسجيل أي تسرب أو نضح؛ وحدد مدى مقبولية الدفعة باستخدام معايير أخذ العينات ومعايير العيوب المتفق عليها.
2- السلامة الهيكلية:
-املأ حتى الحجم التشغيلي المحدد؛ وقد يختلف الحجم الاسمي بالأونصة عن الحجم الفعلي القابل للاستخدام.
-يجب أن يقف الكوب دون أن ينهار أو يتشوه
-يجب أن تظل الحافة دائرية (لا تنحني للداخل أو للخارج)
-القبول: لا يوجد تشوه مرئي تحت الحمل العادي
3. جودة الحافة:
-افحص حافة الكوب الفارغ والمبرد للتأكد من عدم وجود حواف خشنة أو حادة.
-قم بقياس قطر الحافة في مواضع متعددة وقارن القراءات بالرسم المعتمد والتفاوت المسموح به.
-اختبار توافق الغطاء — يجب أن يُثبت الغطاء المطابق المحدد بإحكام
-القبول: ملمس ناعم، قطر متناسق، غطاء مناسب تمامًا
4. سماكة المادة:
-قم بقياس سماكة الجدار باستخدام الطريقة والمواقع المتفق عليها.
-يُعد الوزن لكل متر مربع (GSM) وسماكة الورق مواصفات منفصلة للدرجة؛ ولا توجد معادلة تحويل ثابتة لكل كوب سعة 12 أونصة.
-تحقق من عدة نقاط (أعلى الكوب ووسطه وأسفله)
-القبول: يتوافق قياس الفرجار مع التفاوت المحدد للدرجة المطلوبة.
5. جودة الطلاء:
-تحقق من وجود رطوبة خارجية بعد إجراء اختبار احتجاز السائل المتفق عليه وفقًا لشروط الاستخدام المحددة للكوب.
-تحقق من ثبات الطلاء باستخدام طريقة تحضير العينات وطريقة الاختبار المتفق عليهما.
-القبول: تستوفي مقاومة السوائل وتماسك الطلاء معايير الاختبار المتفق عليها.
استخدم عينات تمثيلية وخطة فحص متفق عليها قبل تقديم طلب شراء بالجملة؛ فوجود عدد قليل من الأكواب التي اجتازت الاختبار لا يُثبت جودة الدفعة بأكملها.
استراتيجيات التحقق عن بُعد:
1. طلب صور/مقاطع فيديو تفصيلية:
-خط الإنتاج قيد التشغيل (يُظهر حالة المعدات ونظافتها)
-مختبر مراقبة الجودة ومعدات الاختبار، مدعومة بسجلات الاختبار والمعايرة الحديثة ذات الصلة
-مناطق تخزين المواد، مع سجلات لظروف التخزين التي يُدعى فيها التحكم في درجة الحرارة أو الرطوبة
-أكواب العينات أثناء الفحص (تُظهر عملية مراقبة الجودة الفعلية)
2. التحقق من الشهادات:
-اطلب شهادات ISO 9001 وFSC الحالية، إن وُجدت، بالإضافة إلى وثائق الامتثال لمعايير ملامسة الأغذية الخاصة بهذا الكوب بالتحديد والاستخدام المقصود.
-تحقق من شهادات ISO عبر موقع IAF CertSearch أو الجهة المُصدرة/المعتمدة، ومن شهادات FSC عبر موقع FSC Search.
-تحقق من صلاحية الشهادة والمواقع المشمولة ونطاقها؛ فالشهادة منتهية الصلاحية لا تُثبت بحد ذاتها وجود مخالفة قانونية.
-اتصل بهيئة التصديق للتأكد من صحة الطلب (إذا كان الطلب ذو قيمة عالية)
3. التحقق من المراجع:
-اطلب 3-5 مراجع عملاء (يفضل أن تكون في بلدك/منطقتك)
-اتصل بالمراجع، واسأل عن معدلات العيوب، والتسليم في الوقت المحدد، والتواصل
-تحقق من التقييمات عبر الإنترنت على منصات B2B (Alibaba، Global Sources)
4. فحص من قبل طرف ثالث:
-التعاقد مع شركة تفتيش (SGS، Bureau Veritas، Intertek)
-المفتش يزور المصنع، ويتحقق من المعدات، ويراجع عمليات مراقبة الجودة
-يقدم تقريرًا مفصلاً مصحوبًا بالصور (التقييم ضمن نطاق الفحص المكلف به)
5. عينات ما قبل الإنتاج وأثناء الإنتاج:
-مرحلة ما قبل الإنتاج: فحص عينات تجريبية تمثيلية وفقًا لخطة متفق عليها قبل الموافقة على الإنتاج بكميات كبيرة.
-أثناء الإنتاج: عينات تُؤخذ أثناء الإنتاج (لمراقبة الاتساق خلال عملية الإنتاج)
-التفتيش النهائي قبل الشحن: عينات عشوائية من البضائع الجاهزة (آخر فحص للجودة)
التوصية: يُنصح باللجوء إلى فحص من قبل جهة خارجية وفقًا لمخاطر الطلب والنطاق المتفق عليه؛ والحصول على عرض أسعار خاص بهذا الطلب.
مراحل التخطيط وعوامل المهلة الزمنية:
عملية توضيحية لطلب مخصص يبلغ 50,000 كوب:
المهلة الزمنية المحددة: يجب الفصل بين جاهزية الإنتاج والشحن والجمارك والتسليم النهائي في الجدول الزمني الخاص بالطلب.
جدول زمني معجل (الشحن الجوي + الإنتاج العاجل):
-الإنتاج في المصنع: تأكد من توفر موعد تسليم عاجل ومن الرسوم الإضافية المطبقة.
-الشحن الجوي: قارن بين عروض أسعار ترتيبات النقل والجمارك والتسليم النهائي.
أكواب عادية: تحقق من توفر المخزون؛ فالتصميم البسيط الجاهز يغني عن مراحل التصميم المخصص وصناعة لوحات الطباعة.
الأعلام الحمراء:
-موعد تسليم موعود دون خطة إنتاج وشحن محددة للطلب
-وعد بالإنتاج لا يستند إلى حجز خط إنتاج مؤكد، وتوافر المواد، وتصميمات جرافيكية معتمدة
توصية التخطيط: يجب تخصيص فترة زمنية احتياطية لتعديلات التصميمات الفنية وعمليات الفحص واللوجستيات، استنادًا إلى الجدول الزمني المؤكد للطلب.
طريقة حساب السعة:
الخطوة 1: تحديد مواصفات الماكينة:
-اسأل المورد: “ما هي سرعة الإنتاج لكل آلة؟”
-مثال: 100 كوب/دقيقة
الخطوة 2: حساب إنتاجية الماكينة لكل وردية عمل:
-كوب/دقيقة × 60 دقيقة × ساعات العمل × الكفاءة
-مثال: 100 × 60 × 8 ساعات × كفاءة 85% = 40,800 كوب/وردية لكل آلة
الخطوة 3: حساب السعة الإجمالية للمورد:
-عدد الآلات × الإنتاجية لكل وردية × عدد الورديات في اليوم × أيام العمل
-مثال: 20 آلة × 40,800 × نوبة عمل واحدة × 22 يومًا ≈ 17.95 مليون كوب/شهر
الخطوة 4: تقييم الاستخدام الحالي:
-اسأل: “ما هي نسبة استخدام الطاقة الإنتاجية الحالية لديكم؟”
-مثال: 17.95 مليون × 80% مستخدم = 14.36 مليون ملتزم به بالفعل
-السعة المتاحة: 17.95 مليون – 14.36 مليون = 3.59 مليون كوب/شهر متاح
الخطوة 5: تقييم طلبك:
-طلبك: 500,000 كوب
-السعة المتاحة للمورد: 3.59 مليون كوب/شهر
-طلبك يبلغ % من الكمية المتوفرة: 500 ألف ÷ 3,590 ألف ≈ 13.9%
-التقييم: يتوافق الطلب مع هذا الحساب التوضيحي للطاقة الإنتاجية؛ يرجى التأكد من توافق الأدوات المستخدمة ومن الموعد الفعلي للإنتاج.
الأعلام الحمراء:
-جدول لا يتيح سوى قدر ضئيل من المرونة لإجراء تغييرات على الجدول الزمني
-لا يستطيع المورد إثبات عدد الآلات أو سرعة التشغيل المستخدمة في عرض الأسعار الخاص بالقدرة الإنتاجية
-معدل استخدام مرتفع دون أي احتياطي لمواجهة فترات التعطل أو الطلبات المتنافسة
طلب آمن: تأكيد الموعد المتاح للإنتاج والاتفاق على خطة طوارئ في حالة حدوث أي انقطاعات.
أسباب التسرب الشائعة والوقاية منه:
1. فشل التماس:
الأسباب:
-تداخل اللحامات أسفل الحد المسموح به في التصميم المعتمد
-ضعف الترابط الحراري (درجة حرارة منخفضة جدًا أو تعرض قصير)
-اختلال محاذاة اللحام (الحواف لا تتلامس بشكل صحيح)
الوقاية عند الطلب:
-حدد ما يلي: “استخدم التداخل المعتمد بين طبقات اللحام وربطًا متواصلًا دون فجوات”.”
-بند العقد: “حدد الشكل الهندسي لاختبار مقاومة اللحام، والإجراء المتبع، وقوة القبول المتفق عليها.”
-اختبار العينات: فحص عينات تمثيلية من مرحلة ما قبل الإنتاج باستخدام خطة اختبار التسرب وقبول المنتجات المتفق عليها.
2. فشل الختم السفلي:
الأسباب:
-اختلال محاذاة القرص السفلي (فجوات عند الحواف)
-إغلاق غير كامل في الجزء السفلي
-عدم تطابق قطر القرص السفلي
الوقاية:
-حدد ما يلي: “افحص وجود أي فجوات في الختم السفلي وتحقق من مقاومة السوائل في ظل شروط الاختبار المتفق عليها.”
-الطلب: “تقديم نتائج قوة الختم السفلي مع ذكر طريقة الاختبار ومعيار القبول المتفق عليه.”
-الفحص: قم بتسجيل التسرب في العينات وتطبيق الإجراء المتفق عليه للتصرف في الدفعة؛ ولا تعتبر فحص عينة واحدة تقييمًا كاملاً للدفعة.
3. عيوب الطلاء:
الأسباب:
-ثقوب صغيرة في طلاء PE/PLA (تلوث أو فقاعات هواء)
-بقع رقيقة (تطبيق طلاء غير متساوٍ)
-تقشر الطبقة الخارجية (تقشر الطلاء عن الورق المقوى)
الوقاية:
-يرجى تحديد ما يلي: “اذكر نوع البوليمر المستخدم في الطلاء والكتلة لكل جانب مطلي، بالإضافة إلى طريقة كوب، ومدة التعرض، وحد الامتصاص المتفق عليه”.”
-الطلب: “تقديم نتائج التصاق الطلاء مع ذكر الشكل الهندسي للعينة وطريقة الاختبار وحد القبول المتفق عليه.”
-فحص العينة: افحص وجود الرطوبة الخارجية في ظل ظروف الاستخدام المحددة للكوب، ثم تحقق مما إذا كان السبب يكمن في خط التماس أو القاع أو الطلاء.
بند اتفاقية الجودة: الاتفاق على تعريفات التسرب والعيوب، وأخذ العينات، وقواعد القبول، والإجراءات التصحيحية الخاصة بالدفعات المرفوضة.
عينات ما قبل الإنتاج: فحص عينات تجريبية تمثيلية وفقًا للخطة المتفق عليها قبل الموافقة على بدء الإنتاج الكامل.
نعم، إذا وافق المورد على أن الحد الأدنى لكمية الطلب ينطبق على الأحجام مجتمعة:
مثال على طلب بأحجام مختلفة:
-الحد الأدنى للطلب (MOQ) التوضيحي للمورد: 50,000 كوب إجمالاً من مختلف الأحجام المعتمدة
-احتياجاتك: 25,000 × 12 أونصة + 25,000 × 16 أونصة = 50,000 إجمالاً (يفي بحد الحد الأدنى للطلب إذا وافق المورد على هذا المزيج من الأحجام)
اعتبارات:
التسعير:
-أحجام/تصاميم مختلفة: تأكد من رسوم القوالب والإعداد لكل حجم وتصميم.
الإنتاج:
-يلزم تغيير الإعدادات الآلية عند التبديل بين الأحجام
-يرجى التأكد من تأثير جدول الإنتاج الذي يضم أحجامًا متنوعة على موعد التسليم.
التغليف:
-أكواب معبأة بشكل منفصل حسب الحجم (غير مختلطة في نفس الكرتون)
-مثال على أساس 1,000 كوب في كل كرتونة: 25,000 × 12 أونصة في الكرتونات من 1 إلى 25، و25,000 × 16 أونصة في الكرتونات من 26 إلى 50
المزايا:
-الوصول إلى الحد الأدنى للطلب المشترك المتفق عليه دون الإفراط في طلب مقاس واحد
-اختبر أحجامًا متعددة في وقت واحد (حدد تفضيلات العملاء)
-مرونة المخزون (تقديم خيارات الحجم للعملاء)
أفضل الممارسات: تواصل بوضوح: “يرجى تأكيد طلب مختلط يتألف من 25,000 × 12 أونصة + 25,000 × 16 أونصة بنفس التصميم لكلا الحجمين، بما في ذلك الحد الأدنى للطلب المجمع والسعر ورسوم الإعداد.”
الشهادات ذات الصلة ونطاقها:
1. FSC (مجلس رعاية الغابات) أو PEFC (برنامج اعتماد شهادات الغابات):
-ماذا يعني ذلك: تحقق من مصدر الألياف المذكور وادعاء سلسلة المسؤولية؛ حيث يميز مجلس إدارة الغابات (FSC) بين ملصقات 100% و«Mix» و«Recycled».
-ما أهمية ذلك: يدعم الادعاء المذكور بشأن مصدر المنتج ضمن نطاق الشهادة.
-الادعاءات المتعلقة بالمنتج: لا تستخدم علامة FSC إلا إذا كان المنتج وترخيص العلامة يستوفيان المتطلبات المعمول بها.
-التحقق: تحقق من اسم المنظمة ورمز الشهادة أو الترخيص ونطاقها في «FSC Search».
2. معتمد من BPI (معهد المنتجات القابلة للتحلل الحيوي) — عند الإدلاء بادعاء يتعلق بقابلية التحلل:
-ماذا يعني ذلك: تمنح BPI شهادات قابلية التحلل في السماد التجاري والمنزلي؛ يرجى التحقق من النطاق المحدد للشهادة الخاصة بالكوب ومن مدى قبول جمع النفايات في منطقتك.
-ما أهمية ذلك: يدعم الادعاء المحدد بشأن قابلية التحلل إلى سماد للمنتج المعتمد.
-حرجة: يجب مواءمة الأدلة والشهادات مع متطلبات السوق المستهدفة؛ ولا يُعد نظام BPI نظامًا إلزاميًا على الصعيد العالمي.
-التحقق: شهادة BPI الدليل: مطابقة الكأس بالضبط ونطاق استخدامه التجاري أو المنزلي
3. ISO 14001 (نظام إدارة البيئة):
-ماذا يعني ذلك: يشمل نظام إدارة البيئة المعتمد المواقع والأنشطة المدرجة ضمن نطاقه.
-ما أهمية ذلك: يوفر إطارًا لإدارة المسؤوليات البيئية.
-النطاق: تختلف شهادة نظام الإدارة عن شهادة المنتج.
4. البصمة الكربونية وادعاءات التعويض عن الانبعاثات:
-ماذا يعني ذلك: التمييز بين انبعاثات الإنتاج المقاسة، والادعاءات المتعلقة بالطاقة المتجددة، وتعويضات الكربون.
-ما أهمية ذلك: لا يُثبت الادعاء بوجود تعويض بحد ذاته أن البصمة البيئية الإجمالية للمنتج أقل.
-التحقق: اطلب نطاق المحاسبة وفترة التقرير والسجلات الداعمة للمطالبة المحددة.
تحذير بشأن التضليل البيئي:
-تتطلب الادعاءات العامة بـ“الصداقة البيئية” أدلة محددة؛ فالشهادة وحدها لا تثبت صحة كل فائدة ضمنية.
-“تعتمد الادعاءات المتعلقة بـ”القابلية للتحلل البيولوجي» على الكوب بأكمله وظروف التخلص منه؛ ولا يثبت مادة PLA بمفردها قابلية التحلل في السماد المنزلي أو التجاري.
-تحقق من الأدلة الداعمة وتأكد من صحة أي شهادة يُدعى الحصول عليها من الجهة المصدرة لها.
ادعاءات بيئية موثوقة: قم بمطابقة كل ادعاء مع المنتج المحدد، والأدلة، ونطاق الشهادة، وطريقة التخلص المتاحة.
ابدأ الآن:
-احصل على عرض أسعار مع مواصفات تفصيلية
لا تصبح جودة التصنيع ذات فائدة تجارية إلا عندما ترتبط بالشكل، واختيار الطلاء، والأداء الحراري، وتوافق الغطاء. وتربط هذه الصفحات بين تفاصيل الإنتاج وقرارات الشراء التي يتخذها المشغلون فعليًا.